 Máy Hàn Nội Địa Nhật
Hàn CO2 100% hay khí trộn Argon + CO2: loại nào đẹp hơn, tiết kiệm hơn?
19/10/2026
Cùng một máy hàn Mig, cùng một thợ, chỉ đổi chai khí là mối hàn đã khác hẳn. Khí CO2 100% rẻ và phổ biến; khí trộn Argon + CO2 cho mối hàn đẹp hơn nhưng giá cao hơn. Vậy loại nào thật sự kinh tế hơn? Câu trả lời phụ thuộc vào cách bạn tính chi phí.
Hai loại khí khác nhau thế nào?
Khí CO2 100%: khí hoạt tính, giá thấp, dễ mua. Hồ quang cho độ ngấu sâu, nhưng kim loại chuyển dịch thành giọt lớn, gây bắn tóe nhiều và bề mặt mối hàn kém mịn hơn.
Khí trộn Argon + CO2 (khí MAG): Argon là khí trơ, khi pha với một phần CO2 giúp hồ quang êm và ổn định hơn. Tỷ lệ phổ biến là khoảng 80% Argon + 20% CO2. Kim loại chuyển dịch thành giọt nhỏ, ít bắn tóe, mối hàn mịn và đẹp hơn.
Bảng so sánh
Vuốt ngang để xem đầy đủ bảng →
| Tiêu chí | CO2 100% | Khí trộn Argon + CO2 |
|---|---|---|
| Giá khí | Thấp | Cao hơn |
| Độ ngấu | Sâu | Tốt, vùng ngấu rộng và đều hơn |
| Bắn tóe | Nhiều | Ít |
| Bề mặt mối hàn | Thô hơn | Mịn, đẹp |
| Công mài, làm sạch sau hàn | Nhiều | Ít |
| Hao dây do bắn tóe | Cao hơn | Thấp hơn |
| Hàn xung (pulse) | Không phù hợp | Phù hợp |
| Phù hợp nhất cho | Kết cấu thép, chi tiết sẽ sơn phủ, ưu tiên chi phí khí thấp | Sản phẩm cần thẩm mỹ, tấm mỏng, sản xuất cần ít mài sửa |
"Tiết kiệm" phải tính tổng chi phí
Chỉ so giá chai khí là chưa đủ. Tổng chi phí cho một mét đường hàn gồm:
- Tiền khí
- Tiền dây hàn — phần dây bị bắn tóe ra ngoài là phần mất trắng
- Công thợ mài xỉ, làm sạch bắn tóe — thường là khoản lớn nhất
- Chi phí sửa mối hàn lỗi
Với khí CO2, tiền khí thấp nhưng khoản 2 và 3 cao hơn. Với khí trộn, tiền khí cao hơn nhưng giảm đáng kể thời gian mài sửa. Ở những xưởng sản xuất sản phẩm hoàn thiện, nơi mỗi mối hàn phải mài sạch, khí trộn thường có tổng chi phí thấp hơn dù giá khí cao hơn.
Khi nào nên dùng CO2 100%?
- Hàn kết cấu thép, khung nhà xưởng, chi tiết sau đó được sơn phủ
- Hàn thép dày, cần độ ngấu sâu
- Công trình ngoài trời, khối lượng lớn, yêu cầu thẩm mỹ không cao
- Ngân sách khí là ưu tiên hàng đầu
Khi nào nên dùng khí trộn?
- Sản phẩm cần mối hàn đẹp, ít phải mài: đồ nội thất sắt, cửa cổng, sản phẩm xuất khẩu
- Hàn tấm mỏng, cần hạn chế cháy thủng và biến dạng
- Dùng máy inverter có chế độ hàn xung
- Sản xuất hàng loạt, muốn giảm công mài sửa
Hàn xung bắt buộc dùng khí giàu Argon
Đây là điểm nhiều người bỏ qua: chế độ hàn xung (pulse) trên máy Mig inverter đời mới chỉ hoạt động đúng với khí giàu Argon. Dùng CO2 100% thì không khai thác được chế độ xung. Nếu đã đầu tư máy inverter có xung mà chỉ dùng CO2, bạn đang bỏ phí một trong những tính năng đáng giá nhất của máy.
Xem thêm sự khác nhau giữa máy Mig CO2 thyristor và inverter.
Còn inox và nhôm?
Hai loại khí trên dùng cho sắt thép. Với vật liệu khác:
- Inox: dùng khí Argon pha một lượng nhỏ Oxy (khoảng 2%) hoặc CO2 với tỷ lệ thấp — không dùng CO2 100%
- Nhôm: dùng Argon tinh khiết 100% — xem máy hàn Mig nhôm Nhật
Cài đặt khí trên máy hàn Nhật
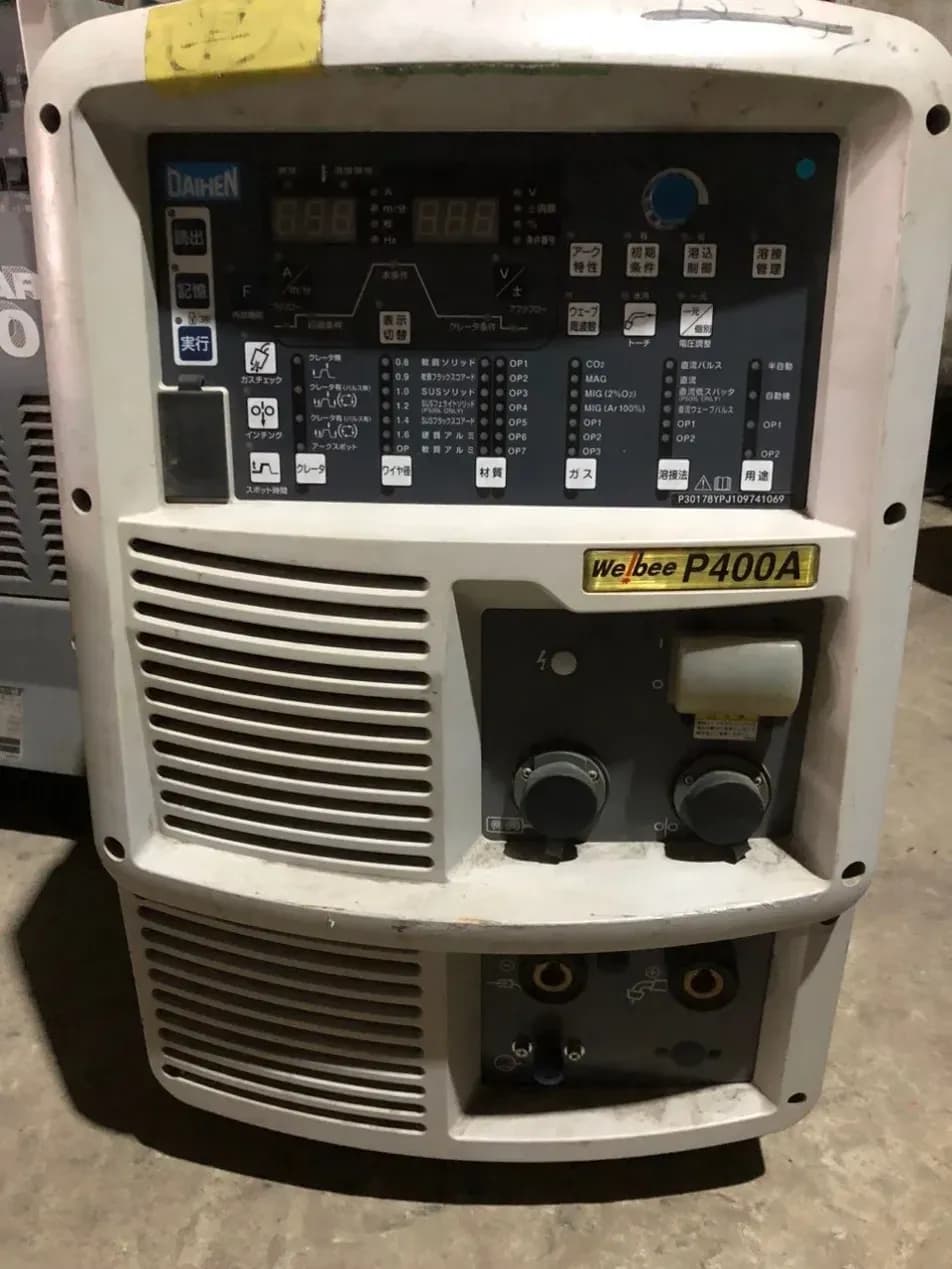
Máy Mig inverter nội địa Nhật có mục chọn khí trên bảng điều khiển (ガス). Phải chọn đúng loại khí đang lắp:
- CO2 → khi dùng CO2 100%
- MAG → khi dùng khí trộn Argon + CO2
Chọn sai loại khí, máy tính sai đặc tính hồ quang — mối hàn bắn tóe và không ổn định dù khí tốt. Xem hướng dẫn tại cách đọc bảng điều khiển tiếng Nhật trên máy hàn Mig CO2.
Ngoài ra, nên dùng dây hàn phù hợp loại khí: theo tiêu chuẩn JIS của Nhật, dây hàn thường ghi rõ nhóm khí phù hợp — ví dụ nhóm YGW11, YGW12 dùng cho CO2; nhóm YGW15, YGW16 dùng cho khí trộn.
Lưu ý khi dùng khí CO2
- Lắp bộ sấy khí (gia nhiệt) cho đồng hồ CO2: khí CO2 giãn nở làm lạnh đồng hồ, khi hàn lưu lượng lớn liên tục dễ bị đóng băng, làm khí ra không đều.
- Lưu lượng khí vừa đủ: hàn trong xưởng thường khoảng 15 – 20 lít/phút; hàn nơi có gió cần che chắn chứ không chỉ tăng lưu lượng.
- Kiểm tra rò rỉ: dùng nước xà phòng kiểm tra các mối nối — rò khí là thất thoát âm thầm nhưng lớn.
Mối hàn bị rỗ khí hoặc bắn tóe bất thường? Xem 7 lỗi thường gặp trên máy hàn Nhật cũ.
Tư vấn tại VIETMACH
VIETMACH cung cấp máy hàn Mig CO2 nội địa Nhật được tuyển chọn, kiểm tra kỹ thuật và chạy thử trước khi giao, bảo hành 12 tháng, cùng tư vấn cài đặt khí và thông số phù hợp sản phẩm của từng xưởng. Gọi 0908.991.039 (Zalo).
Câu hỏi thường gặp
Hàn CO2 và hàn khí trộn, loại nào đẹp hơn?
Khí trộn Argon + CO2 cho mối hàn mịn, ít bắn tóe và đẹp hơn rõ rệt. CO2 100% cho độ ngấu sâu nhưng bắn tóe nhiều và bề mặt thô hơn.
Khí trộn đắt hơn có đáng không?
Đáng nếu sản phẩm cần thẩm mỹ hoặc phải mài sạch mối hàn: khí trộn giảm bắn tóe, tiết kiệm dây hàn và công mài, nên tổng chi phí có thể thấp hơn dù giá khí cao hơn.
Tỷ lệ khí trộn phổ biến là bao nhiêu?
Phổ biến là khoảng 80% Argon và 20% CO2 cho hàn sắt thép.
Máy hàn Mig xung có dùng khí CO2 được không?
Chế độ hàn xung cần khí giàu Argon mới hoạt động đúng. Dùng CO2 100% thì không khai thác được chế độ xung.
Cần tư vấn chọn máy hàn nội địa Nhật phù hợp?
Bài viết liên quan
Máy hàn Mig CO2 Nhật 350A hay 500A: chọn loại nào cho xưởng?
Nên mua máy hàn Mig CO2 nội địa Nhật 350A hay 500A? So sánh độ dày hàn, chu kỳ tải, cỡ dây, chi phí điện và biến áp, cách chọn đúng theo công việc thực tế của xưởng. VIETMACH TP.HCM.
Máy hàn Mig CO2 Nhật đời cũ (thyristor) và đời mới (inverter): mua máy bãi nên chọn loại nào?
So sánh máy hàn Mig CO2 nội địa Nhật công nghệ thyristor và inverter: độ bền, tiền điện, trọng lượng, chất lượng mối hàn, chi phí sửa chữa. Cách nhận biết và chọn máy bãi phù hợp. VIETMACH.
Cách đọc bảng điều khiển tiếng Nhật trên máy hàn Mig CO2 Daihen, Panasonic
Dịch và giải thích các nút, ký hiệu tiếng Nhật trên bảng điều khiển máy hàn Mig CO2 nội địa Nhật Daihen, Panasonic: vật liệu, khí, cỡ dây, crater, chỉnh điện áp. Kèm cách cài đặt nhanh. VIETMACH.