 Máy Hàn Nội Địa Nhật
Máy hàn bấm hơi hoạt động thế nào? Hàn được những vật liệu gì?
28/09/2026
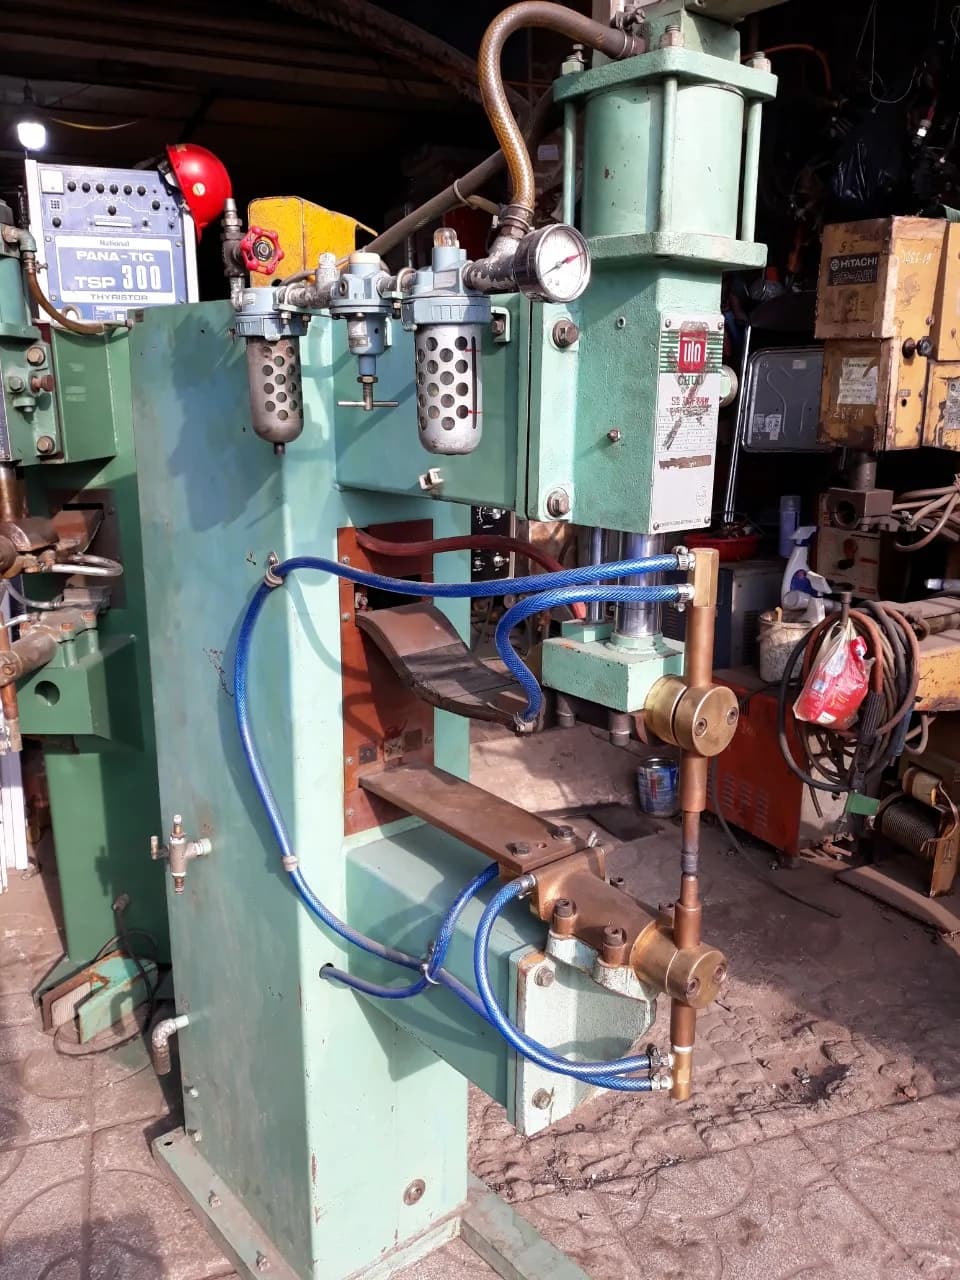
Máy hàn bấm hơi (máy hàn điểm khí nén) là thiết bị quen thuộc trong xưởng gia công tôn, inox, sản xuất tủ điện, sửa chữa thân vỏ ô tô. Nhưng không phải ai cũng hiểu vì sao cùng một máy, mối hàn lúc chắc lúc bung, hay vì sao có vật liệu hàn dễ, có vật liệu hàn mãi không dính. Bài viết này giải thích từ nguyên lý đến thực tế.
Nguyên lý: hàn bằng nhiệt điện trở
Máy hàn bấm hơi hoạt động theo nguyên lý hàn điện trở tiếp xúc. Hai tấm kim loại được kẹp chặt giữa hai điện cực bằng đồng. Khi cho dòng điện rất lớn chạy qua trong thời gian rất ngắn, điện trở tại bề mặt tiếp xúc giữa hai tấm kim loại sinh ra nhiệt, làm kim loại tại điểm đó nóng chảy và liên kết lại thành một điểm hàn (còn gọi là "hạt hàn").
Điểm đặc biệt: không cần que hàn, dây hàn hay khí bảo vệ — mối hàn được tạo ra từ chính kim loại của hai tấm vật liệu.
Chữ "hơi" trong tên gọi là vì lực ép điện cực được tạo ra bằng xi lanh khí nén, thay vì dùng tay đòn (máy bấm tay) hay lò xo. Khí nén cho lực ép mạnh, đều và lặp lại chính xác qua hàng nghìn điểm hàn — yếu tố quyết định chất lượng khi sản xuất hàng loạt.
Một điểm hàn diễn ra thế nào? (Chu trình 4 giai đoạn)
Mỗi điểm hàn chỉ kéo dài chưa tới một giây nhưng gồm 4 giai đoạn:
- Ép (Squeeze): điện cực hạ xuống, ép chặt hai tấm vật liệu với lực định trước — chưa có dòng điện.
- Hàn (Weld): dòng điện lớn chạy qua, kim loại tại điểm tiếp xúc nóng chảy.
- Giữ (Hold): ngắt dòng nhưng điện cực vẫn giữ lực ép để điểm hàn nguội và đông đặc dưới áp lực — giúp điểm hàn chắc, không rỗ.
- Nhả (Off): điện cực nâng lên, chuyển sang điểm hàn tiếp theo.
Giai đoạn "giữ" thường bị bỏ qua nhưng rất quan trọng: nhả điện cực quá sớm khi kim loại chưa đông đặc là nguyên nhân phổ biến của điểm hàn yếu, dễ bung.
Ba thông số quyết định chất lượng điểm hàn
Nhiệt lượng tạo ra điểm hàn phụ thuộc vào ba yếu tố — hiểu ba yếu tố này là hiểu 90% cách chỉnh máy:
1. Dòng điện hàn — ảnh hưởng mạnh nhất đến nhiệt lượng. Dòng thấp: điểm hàn nhỏ, không ngấu, dễ bung. Dòng quá cao: bắn tóe kim loại, lõm sâu, cháy thủng.
2. Thời gian hàn — thời gian cho dòng chạy qua. Quá ngắn: không đủ nhiệt. Quá dài: nhiệt lan rộng, vật liệu biến màu, biến dạng, điện cực mau mòn.
3. Lực ép điện cực — ảnh hưởng đến điện trở tiếp xúc. Lực yếu: tiếp xúc kém, bắn tóe. Lực quá mạnh: điện trở giảm, sinh nhiệt kém, điểm hàn nhỏ.
Ba thông số này luôn phải cân bằng với nhau và với độ dày, loại vật liệu. Máy hàn bấm hơi nội địa Nhật có bộ điều khiển cho phép cài đặt chính xác từng thông số và lặp lại ổn định — đây là ưu thế lớn so với máy phổ thông.
Máy hàn bấm hơi hàn được vật liệu gì?
Vuốt ngang để xem đầy đủ bảng →
| Vật liệu | Khả năng hàn | Ghi chú thực tế |
|---|---|---|
| Thép carbon thấp, tôn đen | Rất tốt | Vật liệu lý tưởng nhất cho hàn điểm |
| Tôn mạ kẽm | Tốt | Cần dòng cao hơn tôn đen; kẽm bám vào điện cực làm điện cực mau mòn, cần vệ sinh thường xuyên |
| Inox (thép không gỉ) | Tốt | Điện trở cao nên sinh nhiệt tốt; cần kiểm soát thời gian để tránh biến màu |
| Nhôm | Khó với máy bấm hơi thông thường | Nhôm dẫn điện, dẫn nhiệt quá tốt nên cần dòng rất lớn trong thời gian rất ngắn — thường dùng máy hàn bấm tụ (phóng tụ) chuyên dụng |
| Đồng | Rất khó | Dẫn điện tương đương điện cực, khó sinh nhiệt tại điểm tiếp xúc |
| Hai kim loại khác loại | Hàn được một số cặp | Ví dụ thép – inox; cần thử mẫu trước khi sản xuất |
Độ dày phù hợp: máy hàn điểm phổ biến hàn tốt tấm mỏng, thông dụng trong khoảng tổng độ dày vài milimet. Vật liệu dày hơn cần máy công suất lớn hơn hoặc chuyển sang phương pháp hàn khác.
Điện cực — linh kiện quan trọng nhưng hay bị xem nhẹ
Điện cực thường làm bằng hợp kim đồng, vừa dẫn điện tốt vừa chịu nhiệt và chịu lực ép. Trong quá trình làm việc, đầu điện cực bị toè ra và bám kim loại (đặc biệt khi hàn tôn mạ kẽm), khiến diện tích tiếp xúc tăng, mật độ dòng giảm — điểm hàn yếu dần dù không đổi thông số.
Kinh nghiệm vận hành:
- Mài, sửa đầu điện cực định kỳ để giữ đúng hình dạng
- Đảm bảo nước làm mát điện cực lưu thông tốt (với máy có làm mát bằng nước)
- Kiểm tra hai điện cực thẳng hàng, tiếp xúc đều mặt
Yêu cầu khí nén
Vì lực ép đến từ xi lanh khí nén, máy cần nguồn khí nén ổn định, đủ áp suất và khô, sạch — khí nén lẫn nước, dầu làm hỏng van và xi lanh theo thời gian.
Chọn máy hàn bấm hơi Nhật phù hợp
Khi chọn máy, cần xác định: loại vật liệu (thép, tôn mạ kẽm, inox hay nhôm), tổng độ dày hai tấm cần hàn, số điểm hàn mỗi ngày và hình dạng chi tiết (cần tay điện cực dài hay ngắn).
Xem các dòng máy đang có tại danh mục máy hàn bấm hơi Nhật. VIETMACH cung cấp máy hàn bấm hơi nội địa Nhật hàng bãi tuyển chọn, kiểm tra kỹ thuật và chạy thử hàn mẫu trước khi giao, bảo hành 12 tháng. Gọi 0908.991.039 (Zalo) để được tư vấn theo vật liệu thực tế.
Câu hỏi thường gặp
Máy hàn bấm hơi khác máy hàn bấm tay thế nào?
Máy bấm hơi dùng xi lanh khí nén để tạo lực ép điện cực nên lực ép mạnh, đều và lặp lại chính xác, phù hợp sản xuất hàng loạt. Máy bấm tay dùng tay đòn, lực ép phụ thuộc người thao tác.
Máy hàn bấm hơi có hàn được nhôm không?
Nhôm rất khó hàn bằng máy bấm hơi thông thường vì dẫn điện và dẫn nhiệt quá tốt. Hàn điểm nhôm thường cần máy hàn bấm tụ (phóng tụ) chuyên dụng cho dòng rất lớn trong thời gian rất ngắn.
Vì sao điểm hàn bị bung, không chắc?
Nguyên nhân thường gặp: dòng hàn thấp, thời gian hàn ngắn, lực ép không phù hợp, nhả điện cực quá sớm, hoặc đầu điện cực đã mòn, toè. Nên kiểm tra điện cực trước rồi mới chỉnh thông số.
Hàn tôn mạ kẽm bằng máy bấm hơi có được không?
Được, nhưng cần dòng cao hơn so với tôn đen và phải vệ sinh, sửa đầu điện cực thường xuyên hơn vì kẽm bám vào điện cực.
Cần tư vấn chọn máy hàn nội địa Nhật phù hợp?
Bài viết liên quan
Bảng tra: hàn sắt, inox, nhôm dày bao nhiêu mm cần máy công suất bao nhiêu?
Bảng tra dòng hàn theo độ dày vật liệu cho hàn Mig, Tig, hàn que: sắt thép, inox, nhôm. Cách chọn công suất máy hàn đúng nhu cầu, tránh mua thừa hoặc thiếu. VIETMACH TP.HCM.
Máy hàn Mig nhôm Daihen P400A và P500A khác gì nhau?
So sánh chi tiết máy hàn Mig nhôm Daihen Welbee P400A và P500A: thông số, dòng hàn, công suất, biến áp cần dùng và nên chọn máy nào cho xưởng của bạn. VIETMACH TP.HCM.
Máy hàn Nhật 200V dùng điện Việt Nam được không?
Máy hàn nội địa Nhật chạy điện 200V có dùng được tại Việt Nam không? Giải thích cách dùng biến áp chuyển đổi, chọn công suất biến áp đúng và những lỗi thường gặp. VIETMACH TP.HCM.